Artykuł sponsorowany
Codzienna kontrola wideł w mieszanej flocie — jak wychwycić zużycie zanim zatrzyma pracę
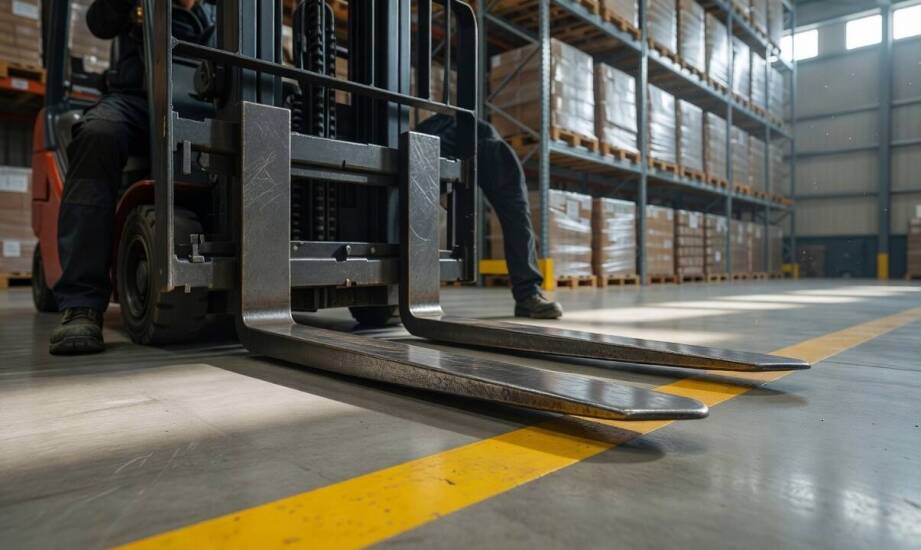
Mieszana flota maszyn w zakładzie produkcyjnym lub centrum logistycznym wymaga bezbłędnej standaryzacji procesów utrzymania ruchu. Awaria pojedynczego elementu roboczego potrafi sparaliżować pracę całego sektora załadunkowego i zablokować wydawanie towaru. Operatorzy zmuszeni są przerywać operacje, przez co koszty wynikające z przestoju magazynu rosną z każdą minutą. Upadek ładunku na skutek pęknięcia zmęczeniowego niesie ogromne ryzyko dla bezpieczeństwa pracowników przebywających w strefie transportowej. Codzienna weryfikacja stanu technicznego skutecznie ogranicza to ryzyko, zamieniając nagłe awarie w przewidywalne procedury serwisowe. Rutynowy przegląd pozwala wykryć mikrouszkodzenia na bardzo wczesnym etapie, zanim doprowadzą one do nieodwracalnego uszkodzenia struktury stali pod maksymalnym obciążeniem. Odpowiednie zarządzanie cyklem życia maszyn opiera się na twardych wytycznych technicznych i stałym monitoringu.
Przeczytaj również: Jak typ ładunku i wysokość składowania porządkują wybór wózka widłowego w zakładzie
Sygnały zużycia wideł sprawdzane przy każdym obiegu
Początek zmiany roboczej wymaga od operatora oceny prostoliniowości ramion, stanu końcówek oraz powierzchni mających bezpośredni kontakt z transportowanymi paletami. Wycieranie dolnej części profilu zachodzi naturalnie w wyniku okazjonalnego tarcia o posadzkę, jednak proces ten należy ściśle kontrolować. Pomiar grubości wykonuje się w strefie największego zużycia, kierując się przy tym instrukcją obsługi dostarczoną przez producenta maszyny. Dopuszczalne zużycie wideł wynosi maksymalnie 10% pierwotnej grubości lub 5 mm, co precyzyjnie definiują wytyczne normy ISO 5057. Przekroczenie tego rygorystycznego limitu wiąże się ze spadkiem nośności o kilkanaście procent i grozi przełamaniem ramienia podczas podnoszenia najcięższych asortymentów.
Przeczytaj również: Kiedy wciągarka elektryczna wymaga dozoru technicznego i jak prowadzić jej dokumentację w zakładzie
Kolejnym istotnym krokiem jest weryfikacja kąta między częścią pionową a poziomą. Fabryczne ułożenie wynosi zazwyczaj 90 stopni, a odchylenie nie powinno przekraczać 3 stopni w żadną stronę. Większe rozwarcie świadczy o permanentnym przeciążaniu maszyny lub podnoszeniu ładunków umieszczonych zbyt daleko od czoła karetki. Mechanicy weryfikują również nożycowość, definiowaną jako różnica wysokości obu końcówek względem podłoża. Dopuszczalna wartość tego parametru wynosi zaledwie 3% całkowitej długości roboczej ramienia. Wszelkie pęknięcia, szczególnie zlokalizowane w okolicach pięty oraz punktów mocowania na karetce, całkowicie dyskwalifikują element z dalszej pracy. Ocena stanu końcówek odbywa się wzrokowo i dotykowo, gdyż ostre zadziory ułatwiają uszkadzanie drewnianych palet przy wprowadzaniu osprzętu w płozy.
Przeczytaj również: Hurtownia części do motocykli Jawa: jakie korzyści dla kolekcjonerów klasyków?
Dokumentowanie pomiarów i planowanie wymiany w mieszanej flocie
Stworzenie prostego schematu zapisu ułatwia monitorowanie postępującej degradacji stali w ujęciu długoterminowym. Wyniki weryfikacji wymiarowej trafiają bezpośrednio do karty eksploatacji konkretnego egzemplarza maszyny. Standardowa lista kontrolna uwzględnia datę pomiaru, numer seryjny sprzętu, zmierzoną grubość na lewym i prawym ramieniu, kąt rozwarcia oraz uwagi o głębokich rysach. Pomiary gromadzone w jednym spójnym rejestrze budują historię serwisową, zdejmując z operatorów ciężar zapamiętywania drobnych usterek i ułatwiając pracę działom utrzymania ruchu.
Zestawienie historycznych danych pozwala wyłapać maszyny pracujące w najcięższych warunkach. Wózek obsługujący zanieczyszczone place zewnętrzne lub wykorzystywany do przepychania ciężkich gabarytów wykazuje znacznie szybsze zużycie osprzętu. Identyfikacja takich trendów pozwala kierownikom magazynu rotować zadaniami między poszczególnymi urządzeniami, wydłużając łączny czas ich bezawaryjnej pracy. Skrzywienia ramy, głębokie wżery korozyjne lub ubytki w zamkach mocujących to sygnały do natychmiastowego wycofania sprzętu z codziennego obiegu.
Przywrócenie właściwości użytkowych poprzez regenerację wchodzi w grę wyłącznie przy braku pęknięć strukturalnych. Większość warsztatów odrzuca możliwość spawania elementów nośnych, dopuszczając jedynie wymianę uszkodzonych zaczepów. Przekroczenie limitów wskazanych w normie ISO 5057 narzuca zakup nowych podzespołów. Wytrzymałe widły do wózka widłowego dobiera się na podstawie klasy karetki oraz udźwigu nominalnego, uwzględniając przy tym specyfikę przenoszonego towaru. Współpraca z wiarygodnym dostawcą pozwala zbudować niewielki magazyn buforowy, który skraca czas reakcji na nagłe usterki mechaniczne do absolutnego minimum.
Cykliczna weryfikacja stanu technicznego osprzętu roboczego stabilizuje procesy magazynowe i obniża ukryte koszty eksploatacji. Rzetelnie prowadzona dokumentacja pozwala działom zakupów planować wydatki serwisowe z dużym wyprzedzeniem. Gliwicka spółka EURO-CZĘŚCI WÓZKI WIDŁOWE specjalizuje się w dostarczaniu sprawdzonych podzespołów dla branży transportu wewnętrznego. Wieloletnie doświadczenie firmy obejmuje sprzedaż części oraz kompleksowe naprawy sprzętu bezpośrednio na terenie zakładu klienta. Wiedza techniczna mechaników pomaga w sprawnym typowaniu zużytych komponentów do wymiany, co pozwala przedsiębiorstwom logistycznym zachować rygorystyczne normy bezpieczeństwa i ciągłość łańcuchów dostaw.
Kategorie artykułów
Polecane artykuły

Czy lokalizacja ogrodu wpływa na wybór środka przeciw mrówkom?

Jak ośrodek odwykowy pomaga dorosłym w walce z uzależnieniem od hazardu?

Jak ocenić, czy 70 kW wystarczy do ogrzania małej firmy bez przewymiarowania
